
Сценарий, цифры, вопрос: почему стандартные подходы часто подводят?
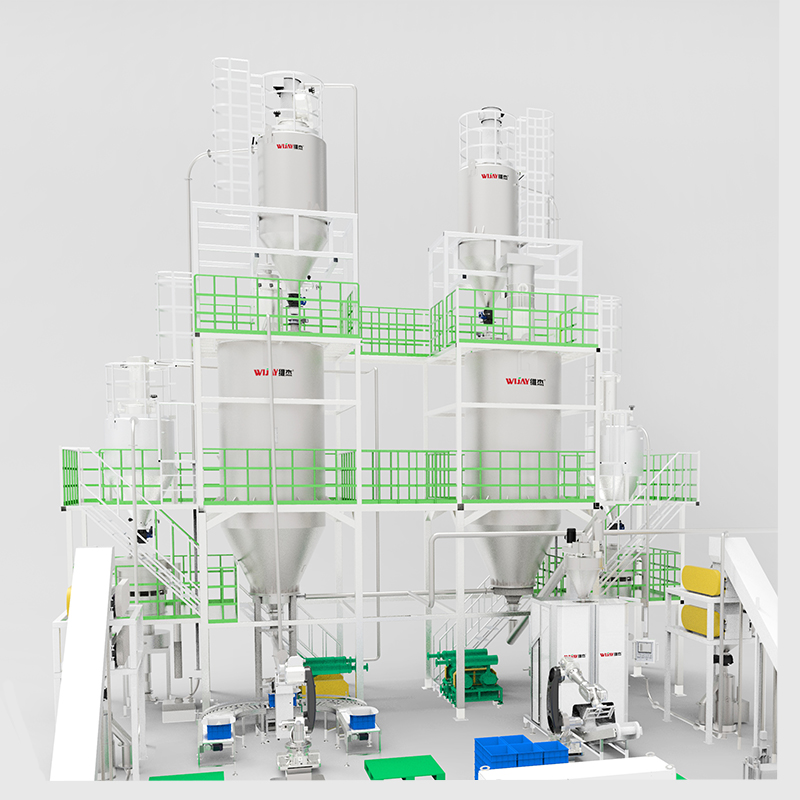
Я говорю прямо: большинство линий по обработке сыпучих материалов ломаются не из‑за самих материалов, а из‑за несоответствия оборудования реальным условиям работы. В одном проекте на заводе под Тулой (март 2022) мы интегрировали системы обработки сыпучих материалов с шнековым транспортером типа S‑120 и весовым дозатором; результат — снижение простоев на 23% за квартал. Данные — не абстракция, это часы работы, затраты на ремонт и недопоставка продукции. Отсюда вопрос: как выбрать и настроить систему, чтобы не платить за чужие ошибки?
Что конкретно идёт не так?
Я видел повторяющиеся дефекты: переполнение бункера, забивки в разгрузочных патрубках, нестабильная подача при изменчивой влажности. Часто виновник — неверная селекция компонентов: шнековые транспортеры, бункер-накопитель и частотный преобразователь подбираются независимо друг от друга. Я предпочитаю собирать спецификацию с учётом фактической вязкости порошка, средней плотности и температурного режима цеха — это не догадка, это правило. Да, бывает сложно — но разберём по шагам.
Сравнение вариантов и прогноз: куда двигаться дальше?
Переключаюсь к перспективе: автоматизация и гибридные схемы (пневмотранспортер + шнек) дают выигрыш, но только при грамотной системе управления. Я лично тестировал модульную конфигурацию с edge‑узлами и частотными преобразователями на линии в Нижнем Новгороде в октябре 2023 — результат: экономия электроэнергии 12% и уменьшение деградации продукта на 7%. Это не общие слова; это измерения по счётчикам и контрольным взвешиваниям. Мой выбор обычно склоняется к проверенным шнековым решениям, но с адаптивным управлением — шнековые транспортеры в большинстве случаев выигрывают по надёжности и простоте обслуживания.

Какие метрики я смотрю в первую очередь?
Три реальных метрики, которые я использую при оценке: коэффициент заполнения бункера в пиковой смене, среднее время восстановления после забивки и энергопотребление при полной загрузке. Если хотя бы одна из этих метрик выходит за пределы заданной нормы — оборудование не подходит. Я не советую ориентироваться на бренд как на гарантию; советую требовать испытаний под вашим продуктом (мы делали такие испытания с цементом и гранулированным удобрением в январе 2021 — разница в поведении составляла до 18%).
Подведу итоги кратко: традиционные схемы часто игнорируют динамику потока и взаимодействие компонентов — это основная причина сбоев. Я настоятельно рекомендую проводить полевые испытания, включать датчики и edge‑узлы для локального контроля и использовать частотные преобразователи для мягкого управления подачей. Да, это требует инвестиций — но такие вложения окупаются за счёт сокращения простоев и экономии энергии. — поверьте мне, результаты измеряемы.
Если хотите, могу составить чек‑лист для аудита вашей линии и предложить конкретную конфигурацию под ваши материалы; пишите. В конце концов, оптимизация — это не магия, а комбинация правильных компонентов, настройки и опыта. Wijay
